Круглый стальной прокат кажется простым материалом: длинный пруток заданного диаметра, который остаётся лишь отрезать и пустить в работу. На практике именно эта простота часто вводит в заблуждение. Два внешне похожих прутка могут заметно различаться по марке стали, точности геометрии, состоянию поверхности и поведению при обработке. Если выбрать материал только по диаметру, экономия на закупке легко превратится в лишние проходы станка, повышенный расход инструмента или брак уже на финальной операции.
Разумный выбор начинается не с поиска «самого прочного» варианта, а с понимания будущей детали. Нужно заранее знать, будет ли заготовка точиться, свариваться, закаливаться, работать под ударной нагрузкой или оставаться обычным конструктивным элементом. Чем точнее сформулирована задача, тем меньше ненужного запаса придётся закладывать.
Что в действительности называют круглым прокатом
В разговорной речи слова «круг» и «пруток» нередко используют как синонимы. Обычно речь идёт о сплошном металлическом профиле круглого сечения. В отличие от трубы, внутри у него нет полости, поэтому он подходит для изготовления валов, пальцев, осей, втулок, крепёжных деталей, элементов ограждений и множества других изделий.
Если требуется подобрать Круг под конкретную операцию, полезно смотреть не только на перечень диаметров, но и на марку стали, способ изготовления и точность прокатки. Эти параметры определяют, насколько предсказуемо заготовка поведёт себя при резании, нагреве и нагрузке.
Горячекатаный материал обычно выбирают для общестроительных и производственных задач, где допускается последующая механическая обработка. Калиброванный прокат ценят за более точные размеры и аккуратную поверхность. Однако более высокая точность сама по себе не означает, что такой вариант всегда лучше: если деталь всё равно будет обтачиваться с большим припуском, переплата может не дать практической пользы.
Четыре вопроса, которые стоит задать до заказа
Какая нагрузка ожидается
Для декоративной стойки, малонагруженной оси и ответственного вала нужны разные свойства. Важно оценить не только постоянное усилие, но и удар, вибрацию, изгиб, кручение, температуру и контакт с влагой. В ответственных конструкциях материал выбирают по расчёту и проектной документации, а не по внешнему сходству с прежней деталью.
Как будет обрабатываться заготовка
Одна сталь хорошо режется, другая лучше сваривается, третья рассчитана на последующую термообработку. Если предстоят токарные работы, учитывают обрабатываемость и припуск. Для сварной конструкции важны свариваемость и выбранная технология соединения. Если деталь планируют закаливать, необходимо заранее согласовать марку стали и режим обработки с технологом.
Какой размер нужен до и после обработки
Номинальный диаметр готовой детали и диаметр закупаемого прутка — не всегда одно и то же. Требуется припуск на удаление окалины, выравнивание поверхности и получение чистового размера. Но слишком большой запас тоже невыгоден: возрастут масса, время обработки и объём стружки. Оптимальный припуск определяют по состоянию проката, возможной кривизне и требованиям чертежа.
Какие документы должны сопровождать партию
Для бытовой поделки формальности могут быть минимальными, но в производстве происхождение и характеристики металла необходимо подтверждать. До покупки стоит уточнить, нужны ли сертификат качества, сведения о плавке, химическом составе и механических свойствах. Требования лучше зафиксировать в заявке, чтобы при приёмке не выяснилось, что документ нужен, но для выбранной позиции его не запросили.
Как связаны параметры и практический результат
Удобнее всего сравнивать варианты не по одному признаку, а по влиянию каждого параметра на работу. Такая проверка помогает отделить действительно важные характеристики от тех, которые не дают преимуществ в конкретном проекте.
| Параметр | На что влияет | Что уточнить |
|---|---|---|
| Диаметр и допуск | Припуск, объём обработки, возможность получить чистовой размер | Фактический диапазон размеров и требования чертежа |
| Марка стали | Прочность, свариваемость, обрабатываемость, термообработка | Соответствие проекту и наличие подтверждающих документов |
| Точность прокатки | Стабильность геометрии и величина припуска | Нужна ли повышенная точность именно для этой детали |
| Состояние поверхности | Количество подготовительных операций и риск дефектов | Допустимы ли окалина, следы хранения и локальная коррозия |
| Длина прутка | Карту раскроя, остатки, перевозку и хранение | Мерная, кратная мерная или немерная поставка требуется |
Диаметр, масса и раскрой: где скрываются лишние расходы
Чем больше диаметр сплошного круглого профиля, тем быстрее растёт его масса: площадь сечения зависит от квадрата диаметра. Поэтому небольшой запас «на всякий случай» при крупном размере может заметно увеличить общий вес партии. Для предварительной оценки используют расчёт по геометрии и плотности стали, а итоговые значения сверяют с нормативными таблицами и документами поставщика.
Не менее важен раскрой. Если из одного прутка нужно получить несколько деталей, полезно заранее составить карту резки с учётом ширины реза и торцевания. Иногда более длинная заготовка даёт меньше отходов, а иногда удобнее заказать мерные отрезки, чтобы не оплачивать перевозку и хранение остатков. Универсального решения нет: считать нужно для конкретного количества деталей.
- выпишите чистовые размеры всех деталей и их количество;
- добавьте технологические припуски и ширину каждого реза;
- сравните несколько схем раскроя, а не только одну очевидную;
- учтите остаток, который действительно можно использовать позднее;
- проверьте, подходит ли длина заготовки для транспорта и зоны хранения.
Что проверить при получении материала
Приёмка — не формальность. Сначала сверяют маркировку и документы с заявкой: марку стали, размер, количество и согласованный стандарт. Затем осматривают поверхность. Равномерная окалина на горячекатаном прокате ожидаема, но глубокие раковины, трещины, расслоения и сильная коррозия требуют отдельной оценки. Если внешний вид вызывает сомнения, материал не стоит сразу запускать в ответственную деталь.
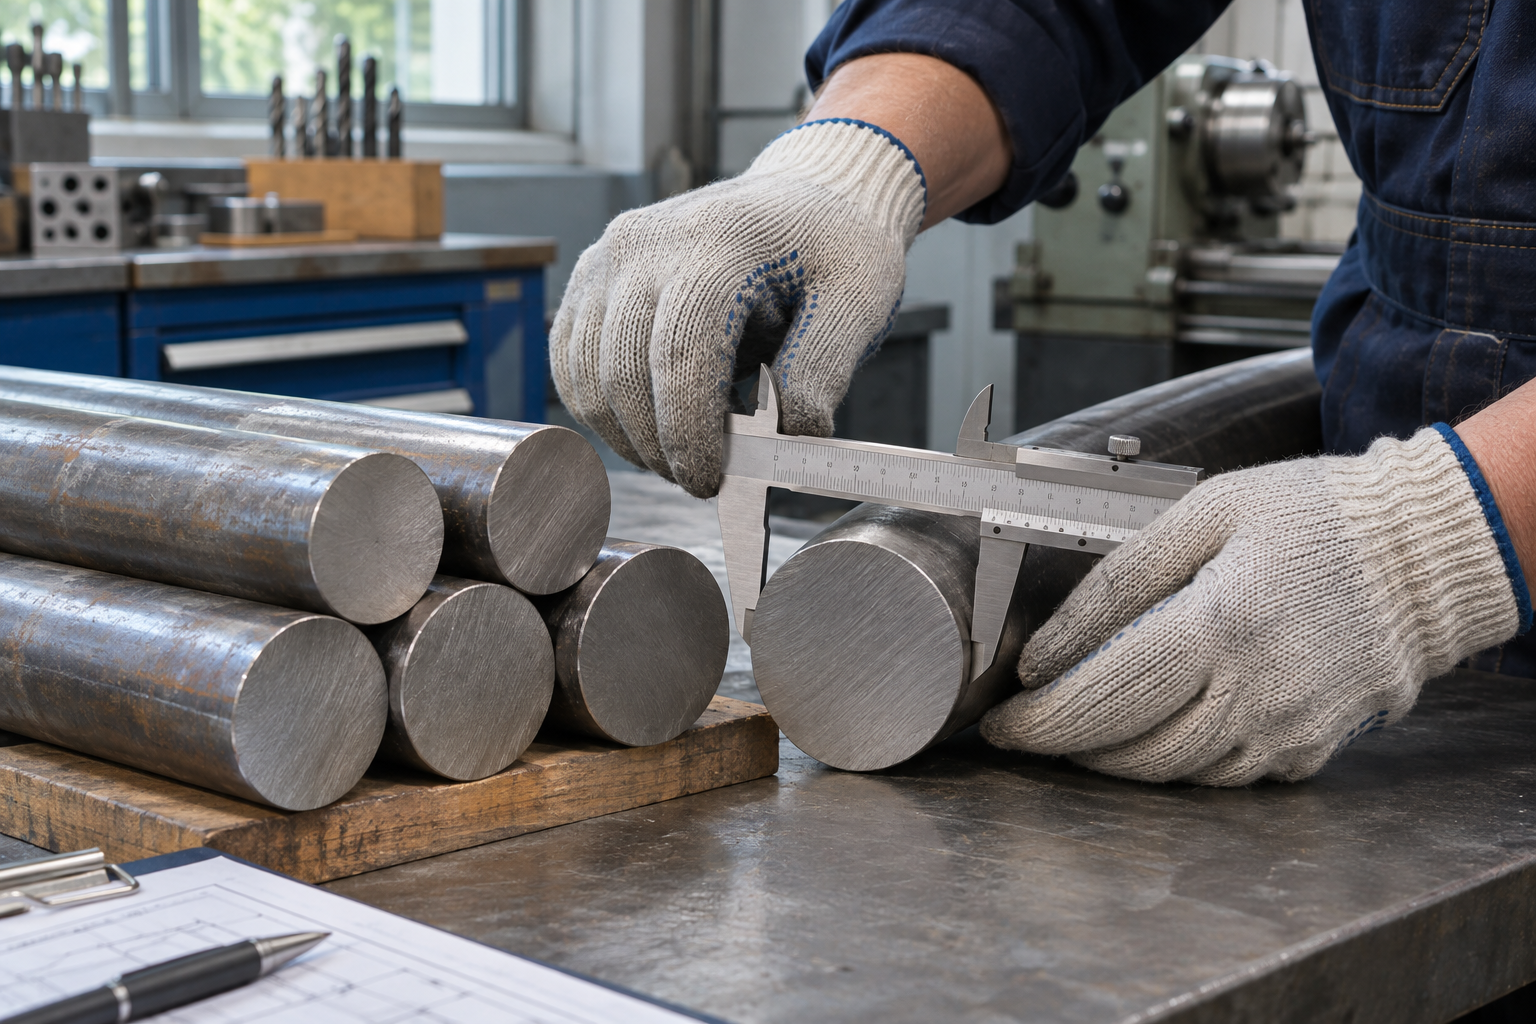
Диаметр измеряют в нескольких местах и направлениях, поскольку единичный замер не покажет овальность или изменение размера по длине. Для точных деталей проверяют и прямолинейность. Метод измерения должен соответствовать требуемому допуску: обычной рулетки достаточно для оценки длины, но не для контроля диаметра под посадку.
Типичные ошибки и способы их избежать
Первая ошибка — выбирать сталь по принципу «чем прочнее, тем лучше». Избыточные свойства могут усложнить резание или сварку и не дать пользы в эксплуатации. Вторая — принимать номинальный диаметр за гарантированный чистовой размер. У проката есть допуски, а поверхность может потребовать обработки. Третья — заказывать материал до подготовки карты раскроя и затем получать много коротких, бесполезных остатков.
Ещё одна распространённая проблема — несогласованность между конструктором, технологом и снабжением. В заявке оказывается только краткая запись вроде «пруток 30 мм», хотя для закупки нужны дополнительные характеристики. Небольшой чек-лист снимает большую часть вопросов: назначение детали, марка стали, стандарт, размер и допуск, состояние поверхности, длина, количество, требования к документам.
Практичный алгоритм выбора
Сначала изучают чертёж и условия работы детали. Затем определяют подходящую марку стали и способ последующей обработки. После этого выбирают диаметр с обоснованным припуском, рассчитывают раскрой и массу партии. На следующем шаге формулируют требования к длине, точности и документам. И только затем сравнивают доступные варианты поставки.
Такой порядок занимает немного больше времени на старте, зато помогает избежать дорогих исправлений после получения металла. Хорошо выбранный пруток — это не обязательно самый точный или самый дорогой материал. Это заготовка, свойства и размеры которой соответствуют реальной задаче, а запас остаётся технологически оправданным.